

端子压接截面怎么看才算合格?压缩率、空隙与线芯分布判断方法
端子压接截面怎么看才算合格?压缩率、空隙与线芯分布判断方法
核心结论:判断一个端子压接截面是否合格,不能只看“线芯有没有压扁”,也不能只看某一个压缩率数字。真正可靠的判定,需要同时检查压接高度、压接宽度、导体压缩状态、空隙分布、线芯分布、压接翼闭合形态、对称性、端子材料变形以及是否存在切丝、裂纹、飞边等项目。
对于连接器线束生产而言,截面只是压接质量控制中的一个重要环节,还需要与拉脱力、电阻、外观以及端子厂家规定的压接参数结合判断。
在汽车线束、工业设备、储能设备、充电设备、家电以及消费电子产品中,端子压接看起来只是把铜线压进端子线芯压接区,但实际形成的是一个同时承担导电、机械保持以及长期环境可靠性的连接点。
有些压接端子从外观上看非常整齐,甚至拉力测试也暂时能够通过,但切开以后可能出现线芯集中在一侧、大面积空隙、压接翼闭合异常或者局部切伤铜丝等问题。因此,在新项目导入、压接模具调整、线材变更以及异常分析时,进行端子压接截面检查具有很高的价值。南京千弘达在连接器端子配套和线材匹配过程中,也会特别关注端子、导线与压接工艺是否属于正确组合。
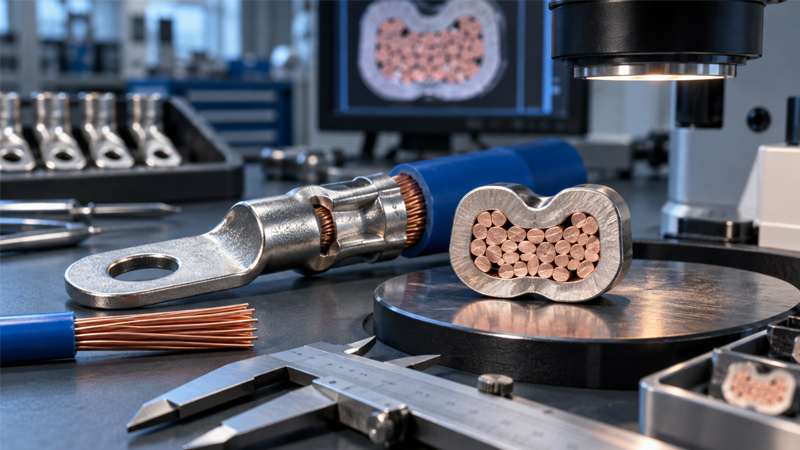
一、什么是端子压接截面分析?
所谓端子压接截面分析,就是在完成压接以后,从导体压接区域选择规定位置,将端子垂直于导线轴向切开,再经过研磨、抛光以及必要的显微观察,得到压接区域的横截面。
通过这个截面,可以直接观察原本隐藏在端子内部的状态,包括:
- 铜丝是否得到充分压缩;
- 多股线芯是否分布均匀;
- 线芯之间是否存在异常大空隙;
- 线芯和端子内壁是否贴合;
- 两侧压接翼是否按照设计轨迹卷曲;
- 压接区域是否左右失衡;
- 端子底部是否发生异常变薄或塌陷;
- 是否存在铜丝切断、夹丝、逃丝或端子材料裂纹。
这也是为什么单纯从端子正面、侧面观察,并不能完全代替截面分析。
二、端子压接截面怎样才算“合格”?
一个状态较好的开放式端子导体压接截面,通常应该呈现出线芯压缩充分但不过度、铜丝分布比较均匀、两侧压接翼成形合理、整体截面相对对称、没有明显大孔洞、没有断丝和严重材料损伤的状态。
| 检查项目 | 正常状态 | 常见异常 | 可能影响 |
|---|---|---|---|
| 压接高度 | 处于端子厂家规定范围 | 过高或过低 | 接触电阻、拉力、线芯损伤 |
| 线芯压缩 | 充分变形并形成稳定接触 | 过松或严重过压 | 发热、断丝、寿命下降 |
| 截面空隙 | 少量且分布合理 | 大面积、集中或贯通空隙 | 接触面积不足 |
| 线芯分布 | 整体均匀、基本对称 | 偏向单侧、堆积、夹丝 | 局部应力和电阻增大 |
| 压接翼 | 按设计轨迹卷曲 | 闭合不足、过度下扎、左右不对称 | 压缩异常、铜丝损伤 |
| 端子材料 | 连续、无明显裂纹 | 裂纹、严重飞边、过度减薄 | 机械强度下降 |
三、压缩率怎么看?为什么不能只记一个固定百分比?
压缩率是压接截面分析中非常容易被误解的指标。不同企业、设备软件、汽车客户规范以及检测报告,对“Compression Ratio”的定义可能并不完全一样。
工程中经常会遇到两种表达方式。
1. 以压接后面积占压接前面积的比例表示
其中,A0代表规定方法得到的压接前导体截面积,Ac代表按照相应规范或检测软件定义得到的压接后面积。
2. 以面积减少量表示压缩程度
这两个表达方式看起来名称相近,但数字方向正好不同。例如按照同一种面积定义,如果压接后的面积比例为80%,那么面积减少量就是20%。
第一步应该先确认检测设备或者客户规范中“压缩率”的计算公式是什么,然后再与该端子、线径和项目规定的上下限进行比较。
此外,不同端子材料厚度、压接翼宽度、铜线结构、单丝直径、线径以及压接模具都会改变合适的压缩状态,因此不存在一个能够覆盖所有端子和所有导线的万能压缩率。
四、为什么压接高度往往比“凭感觉看压缩率”更重要?
对于已经完成端子、导线和压接模具匹配验证的量产工艺,Crimp Height,也就是导体压接高度通常是最重要的过程控制参数之一。
原因是模具闭合程度变化,会直接改变线芯的压缩程度。
- 压接高度偏高:通常意味着压缩不足的风险增加;
- 压接高度偏低:通常意味着压缩过度的风险增加;
- 高度持续漂移:可能需要检查模具磨损、压力机状态、端子批次或者线材变化。
但是“高度越低越牢”是错误的。高度过低时,线芯可能被严重挤压,单股铜丝出现异常拉长、扁平化甚至切断,端子材料也可能产生过度塑性变形。
南京千弘达建议,在判断某一具体型号时,应优先获取端子原厂的应用规格、压接规格或者对应压接工具资料,根据端子料号+线材规格+导体截面积确定压接高度,而不是拿其他系列端子的高度直接套用。
五、截面中有空隙是不是就一定不合格?
不是。
多股铜导线由大量圆形或近圆形单丝组成,在压接过程中虽然会发生塑性变形,但截面中仍可能看到少量细小间隙。因此,判断重点不是简单追求“100%没有黑色区域”,而是观察空隙的大小、数量、位置、是否集中以及是否反映出压接不足。
比较正常的空隙特征
- 空隙尺寸较小;
- 分散在不同股线之间;
- 不存在明显的大面积集中区域;
- 端子内壁与线芯之间没有严重未填充区域;
- 整体线芯仍呈现充分压实状态。
需要警惕的空隙特征
- 截面中心出现明显大型孔洞;
- 某一侧线芯没有被压到,形成大片空白区域;
- 端子底部与线芯之间存在明显间隙;
- 压接翼内侧存在大面积未填充区域;
- 线芯仍大量保持接近压接前的圆形,彼此接触不足。
这类现象往往需要继续检查压接高度是否偏高、线径是否偏小、端子与导线是否配套,以及模具规格是否正确。
六、线芯分布怎么看?均匀比“全部挤成一团”更重要
一个好的压接截面,并不是简单把铜丝挤到一起,而是让导体在压接桶内部形成均匀、稳定而连续的机械和电气接触网络。
观察线芯时可以重点看以下几个方面。
1. 线芯是否明显偏向一侧
如果大部分铜丝集中在左侧或者右侧,而另一侧存在明显空腔,往往意味着送线位置、端子定位、压接翼动作或者模具中心位置存在偏差。
2. 上层和下层线芯是否得到充分压缩
有些异常截面表面看起来压得很紧,但靠近端子底部仍存在未充分变形的圆形铜丝,这说明压缩力并没有均匀传递到整个导体束。
3. 有没有单股铜丝跑到压接翼之间
如果个别铜丝被夹在两个压接翼的闭合区域,或者被挤出压接桶之外,一般都需要重点关注。这不仅会减少有效导体数量,还可能改变压接翼闭合轨迹。
4. 有没有断丝或者明显切伤
如果截面看到铜丝被模具或压接翼切伤,应检查是否压接过深、端子与线径不匹配、模具磨损或者压接翼卷曲位置异常。
七、压接翼闭合到什么程度才正常?
开放式B型压接端子通常依靠左右两个导体压接翼向内卷曲,对导体形成包覆和压缩。
正常情况下,需要关注:
- 左右压接翼卷曲基本协调;
- 翼尖进入设计规定区域;
- 没有一侧过深、一侧过浅;
- 翼尖不会异常切入铜丝深处;
- 端子底部形状没有严重倾斜或塌陷;
- 压接翼和端子主体没有明显裂纹。
不同端子结构的压接翼可能采用相接、交错或者其他设计,因此不能仅凭“两个翼尖是否接触”作为统一判断标准,最终仍需以端子厂商截面要求为准。
八、什么是欠压?截面通常有什么表现?
欠压也就是线芯压缩不足,典型原因包括压接高度过高、模具选错、线径偏小、端子规格不匹配或者压力机调整不正确。
截面中可能出现:
- 大量铜丝仍接近原来的圆形;
- 铜丝之间空隙明显;
- 导体和端子内壁接触不足;
- 压接翼没有充分向内卷曲;
- 线束拉脱力偏低;
- 连接电阻可能偏高或稳定性较差。
这种端子在常温静态状态下可能暂时可以导通,但进入振动、温度循环或者大电流工况后,潜在问题更容易暴露。
九、什么是过压?为什么“压得越紧”反而可能越危险?
过度压接会使铜丝发生过大的塑性变形。
常见截面表现包括:
- 铜丝严重扁平或者拉长;
- 部分单丝被压断;
- 压接翼明显下扎;
- 端子底部严重变薄;
- 截面出现异常飞边;
- 端子材料可能形成微裂纹;
- 导线在压接过渡区域形成明显应力集中。
过压端子有时在短期拉力测试中甚至表现得很牢,但长期振动以后,铜丝可能从严重变形的位置发生疲劳断裂。所以端子压接不能只追求最大的保持力,而要在机械强度、电气性能和材料寿命之间取得合理平衡。
十、为什么压接截面合格还不能代表整个端子一定合格?
这是端子质量控制中非常重要的一点。
截面合格只证明被检测位置的压接形态基本满足要求,但一套完整的压接质量评价通常还需要结合:
- 压接高度检测;
- 压接宽度检测;
- 导线拉脱力测试;
- 剥线长度检查;
- 导体刷出长度检查;
- Bellmouth,也就是喇叭口状态;
- 端子前后位置检查;
- 绝缘压接状态;
- 端子变形和锁止结构检查;
- 必要时进行电阻、温升、振动和环境可靠性测试。
所以,金相切片应该被理解成整个压接质量控制体系中的重要证据,而不是唯一证据。
十一、为什么截面取样位置也会影响判断结果?
压接区域并不是沿长度方向完全相同的。
如果切片位置过于靠近前端喇叭口,或者靠近压接尾部,得到的截面可能不能代表真正稳定的导体压接区域。因此,生产企业在做截面分析时,应按照端子厂商、客户标准或者内部检验规范规定的位置进行取样。
此外,制作截面还应尽量避免:
- 切割过程中把铜丝拉变形;
- 研磨过程中造成端子边缘倒圆;
- 抛光不足导致边界模糊;
- 切面不垂直造成尺寸误判;
- 图像倍率或者标定错误导致测量数据失真。
也就是说,截面分析本身也是一项检测工艺。切片做得不好,同样可能得到错误结论。
十二、新型号第一次压接,建议按照什么顺序验证?
对于首次使用的新端子、新导线或者新压接模具,可以采用下面的验证思路。
- 确认完整端子料号:不要只根据端子外观判断型号。
- 确认导线规格:包括截面积、AWG、单丝数量、单丝直径以及导体材料。
- 确认端子允许线径:判断导线是否真正落在端子设计范围内。
- 查询原厂压接参数:确认压接高度、剥线长度和推荐压接工具。
- 进行首件压接:调整设备到推荐参数附近。
- 测量压接高度:判断实际数据是否处于规范范围。
- 进行拉脱力测试:确认机械保持能力。
- 制作压接截面:检查线芯压缩、空隙以及压接翼状态。
- 确定量产参数:将合格样件对应的数据固化为生产工艺窗口。
- 持续抽检:监控模具磨损、材料变化和设备漂移。
对于采购不同品牌进口连接器、端子和线材的项目,南京千弘达认为尤其需要先确认端子料号、线径和配套关系,再讨论压接参数。相似外观的端子并不意味着可以共用同一组压接高度和模具参数。
十三、出现这些截面,建议立即检查压接工艺
- 线芯明显全部堆积在截面某一侧;
- 内部存在尺寸明显的大孔洞;
- 大量铜丝压接后仍保持近似圆形;
- 铜丝出现明显切断或碎裂;
- 铜丝从压接翼之间逃出;
- 压接翼左右严重不对称;
- 一个压接翼明显扎入线芯中心;
- 端子底部出现严重塌陷;
- 端子材料出现可见裂纹;
- 截面尺寸与原厂压接高度明显不符。
十四、端子压接截面常见判断误区
误区一:压缩率达到某个固定数字就一定合格
错误。首先需要确认“压缩率”的定义,其次需要确认该端子和导线组合所对应的验收范围。
误区二:截面里一点空隙都不能有
错误。重点应该判断空隙比例、大小和分布状态,而不是机械地要求显微截面完全没有空隙。
误区三:铜丝压得越扁越好
错误。过度变形会增加断丝、材料损伤以及长期疲劳失效风险。
误区四:只要拉力通过,截面就不用检查
不一定。拉力能够验证机械保持能力,但无法完整反映内部线芯分布、空隙和压接翼状态。
误区五:同样是0.5mm²导线,压接高度一定相同
错误。端子壁厚、压接翼结构、单丝结构、铜材状态以及模具设计不同,都可能对应不同的压接高度。
十五、端子压接截面合格判定速查表
| 观察项目 | 优先判断内容 | 异常时优先排查 |
|---|---|---|
| 压接高度 CH | 是否符合该端子与线径规范 | 模具、压力机、端子和线径 |
| 压缩率 | 先确认公式,再确认规范范围 | 检测定义、CH、线材结构 |
| 内部空隙 | 大小、位置、集中程度 | 压缩不足、线径匹配 |
| 线芯分布 | 是否均匀、是否严重偏心 | 送料位置、端子定位、模具 |
| 铜丝状态 | 有无切丝、断丝、过度变形 | 过压、模具规格、翼尖位置 |
| 压接翼 | 卷曲轨迹、对称性、闭合状态 | 模具、端子位置、端子规格 |
| 端子材料 | 裂纹、飞边、异常减薄 | 过压、模具磨损、材料问题 |
| 拉脱力 | 是否达到对应项目要求 | 压缩、剥线、线径及端子配套 |
十六、常见问题 FAQ
Q1:端子压接截面有一点黑色空隙正常吗?
少量、分散的微小空隙并不能单独证明压接不合格。应结合孔隙大小、分布、压接高度、线芯变形程度以及端子厂家或客户规范综合判断。如果存在明显集中大孔洞、底部未填充或者某一侧大面积空隙,则应进一步排查。
Q2:压缩率越高是不是代表压得越紧?
不一定,因为不同检测系统对“压缩率”的定义可能不同。有些采用压接后面积占原始面积的比例,有些表达的是面积减少比例,所以必须先确认公式。
Q3:压接高度合格,截面就一定合格吗?
不能完全这样判断。压接高度属于非常重要的过程参数,但如果存在端子偏位、铜丝散开、夹丝、模具损伤或者材料异常,仍可能出现不良截面。
Q4:拉力合格以后还有必要做截面吗?
新项目验证、压接模具确认、关键汽车或大电流项目以及异常分析时仍然有必要。拉力主要反映机械保持能力,而截面可以看到内部导体压缩、空隙和压接翼状态。
Q5:不同品牌端子可以使用同一个压接高度吗?
不能简单通用。即使线径完全相同,不同品牌和不同系列端子的材料厚度、压接桶宽度以及压接翼结构也可能不同,应分别按照相应产品的应用规范确定。
十七、总结:判断压接截面,重点不是“一个数字”,而是一套证据链
端子压接的本质,是通过受控塑性变形,让导体和端子形成长期稳定的机械与电气连接。因此,判断一个压接截面是否合格,不应该只问“压缩率是多少”,而应该建立完整判断逻辑:
先确认端子与导线是否匹配 → 再确认压接高度 → 检查线芯压缩和空隙 → 检查线芯分布 → 检查压接翼和端子材料状态 → 最后结合拉脱力以及项目规范进行综合确认。
对于Molex、TE、JST、YAZAKI、SUMITOMO、KET、KUM、KOSTAL等不同品牌连接器和端子,不同系列之间的结构和压接要求可能存在明显差异。南京千弘达在连接器现货采购、端子配套及型号核对过程中,建议工程和采购人员不要仅凭外观或者经验套用参数,而应尽可能以完整料号、线材规格以及原厂压接资料建立对应关系,从源头降低批量压接异常风险。
说明:本文用于介绍端子压接截面的通用判断思路。实际量产验收数值应以具体端子厂商应用规格、客户技术标准、线材规格、压接设备及项目质量要求为准,不建议将单一压缩率、压接高度或拉脱力数值套用于所有端子。