

连接器虚焊怎么判断?板端焊点故障排查方法
连接器虚焊怎么判断?板端焊点故障排查方法
板端连接器承担着线束与PCB之间的机械连接和电气连接。当连接器频繁插拔、受到线束拉力、振动冲击、冷热循环或者焊接工艺不稳定时,连接器引脚与PCB之间的焊点可能出现少锡、润湿不良、裂纹、假焊、焊盘损伤等问题。
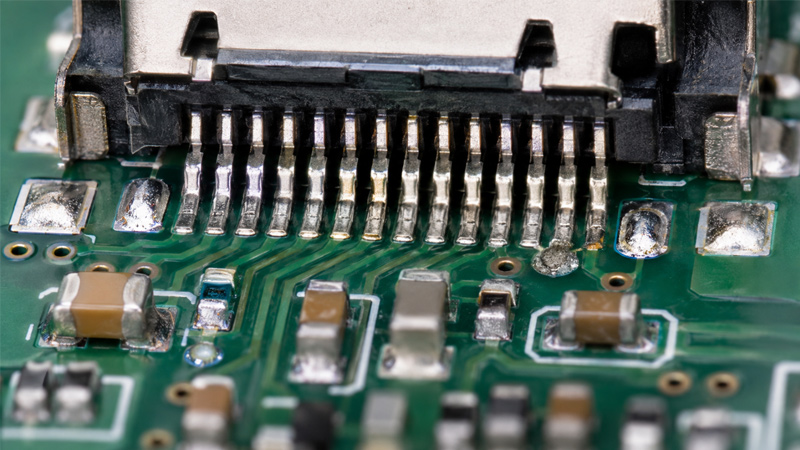
南京千弘达在连接器应用问题中经常遇到一种情况:现场首先怀疑“端子接触不良”,更换连接器后问题却仍然存在。继续检查才发现故障点实际上位于板端焊点。因此,连接器故障排查需要把“连接器本体”和“PCB焊接区域”分开判断。
一、什么是连接器虚焊?
通常所说的“虚焊”并不是单一失效模式,而是对焊点没有形成稳定电气和机械连接的一类问题的统称。
常见情况包括:
- 焊料没有充分润湿连接器引脚。
- 焊料没有充分润湿PCB焊盘。
- 焊点内部或边界已经形成微裂纹。
- 焊料量不足,机械强度偏低。
- 连接器受到外力后,焊点与焊盘之间产生环形裂纹。
- 焊盘已经局部翘起或脱离PCB基材。
- 表面看似有锡,实际没有形成可靠冶金连接。
这类问题最大的特点,是故障可能并不持续存在,因此比完全开路更难定位。
二、连接器虚焊最典型的六种现象
| 故障现象 | 可能原因 | 优先检查位置 |
|---|---|---|
| 设备时好时坏 | 微裂纹或间歇性开路 | 板端引脚和焊盘连接位置 |
| 按压连接器后恢复 | 焊点裂纹受力后暂时重新接触 | 连接器固定脚和信号脚 |
| 振动时故障 | 焊点机械强度不足 | 承力较大的针脚 |
| 热机故障、冷机正常 | 热膨胀使裂纹状态发生变化 | 大尺寸连接器及局部高温区域 |
| 单路信号偶发丢失 | 单针焊点异常 | 对应PIN及其PCB线路 |
| 电源脚局部发热 | 连接电阻异常增大 | 电源针脚、焊点和接触端子 |
三、第一步:先看焊点外观
目视检查是排查虚焊最基础的一步,但不建议只用肉眼。针距较小的连接器最好使用放大镜、工业显微镜或AOI图像进行辅助判断。
重点观察以下特征
- 焊料是否完整包覆需要焊接的区域。
- 焊点与引脚之间是否存在明显缝隙。
- 焊点周围是否出现环形裂纹。
- 焊盘边缘是否翘起。
- 相邻针脚之间是否存在连锡或锡珠。
- 某个针脚的焊料量是否明显少于其他针脚。
- 连接器是否整体倾斜,使部分引脚受到持续机械应力。
四、第二步:检查连接器受力时故障是否变化
间歇性虚焊有时在静态测量时完全正常。维修排查中可以在安全、断电或受控条件下,对连接器和PCB进行轻微机械状态变化观察。
如果连接器受到很小的位置变化后,故障能够反复出现或消失,说明应重点检查:
- 连接器焊脚是否存在裂纹。
- PCB焊盘是否已经松动。
- 连接器固定脚是否脱焊。
- 线束是否持续向板端连接器施加侧向拉力。
但不建议采用大幅度摇晃、掰动等方式“找故障”,否则可能把原本轻微的焊点问题扩大成PCB焊盘脱落。
五、第三步:用万用表不能只测通断
虚焊状态下,一个回路可能仍然能够通过万用表蜂鸣档,因此“能响”并不等于连接一定可靠。
对于低阻回路,可以结合实际产品条件进一步进行:
- 静态导通测试。
- 不同机械状态下的连续性观察。
- 连接两端的电压降比较。
- 同类正常回路之间的对比。
如果属于电源回路,应尤其关注异常电阻造成的电压降和局部发热,而不仅仅判断“是否完全断路”。
六、第四步:区分“端子接触不良”和“板端虚焊”
这两个故障表现非常相似,但维修方法完全不同。
| 判断项目 | 端子接触问题 | PCB焊点问题 |
|---|---|---|
| 故障位置 | 公母端子接触界面 | 引脚与PCB焊盘之间 |
| 可能原因 | 退针、变形、氧化、插合不到位 | 少锡、裂纹、润湿异常、机械疲劳 |
| 更换线束端连接器 | 可能恢复 | 通常不会根治 |
| 按压PCB侧连接器 | 不一定变化 | 故障可能明显变化 |
| 显微检查重点 | 接触片和锁止结构 | 焊点边界、焊盘和固定脚 |
南京千弘达建议在处理间歇性连接故障时,从“线束端端子—连接器插合界面—板端针脚—焊点—PCB线路”建立完整排查路径,避免只换零件、不找根因。
七、第五步:为什么固定脚也必须检查?
很多板端连接器除了电气针脚,还带有金属固定脚、定位柱或其他机械固定结构。这些结构虽然不一定承担信号传输,却可能承担大部分插拔力。
如果固定结构虚焊或设计强度不足,用户每次插拔连接器时,作用力就可能逐渐传递给信号针脚焊点,最终形成疲劳裂纹。
所以出现板端连接器反复虚焊时,不应只是把故障针脚补焊,还应调查:
- 连接器固定脚是否焊接充分。
- PCB焊盘设计是否能够承担实际插拔力。
- 线束是否存在长期悬挂和拉扯。
- 插拔操作是否存在明显偏斜。
- 连接器是否缺少必要的机械支撑。
八、哪些原因容易造成板端连接器虚焊?
1. 焊接温度与时间窗口不合理
如果焊接热量不足,可能出现润湿不充分;过度热冲击又可能对PCB、塑胶和焊盘造成不利影响。
2. 引脚或焊盘表面状态异常
氧化、污染、储存条件不佳等因素都会增加焊接质量控制难度。
3. 焊膏量或焊料量不合适
过少可能降低焊点机械强度,过多则可能增加桥连等风险。
4. 连接器共面度异常
对于多针SMT连接器,局部引脚没有充分接触焊盘,会直接增加开焊风险。
5. 插拔力长期作用于焊点
连接器本身没有得到足够机械固定时,焊点容易成为主要承力结构。
6. 振动与冷热循环
长期机械和温度应力可能使原本存在缺陷的焊点逐步形成裂纹。
九、为什么“补一点锡”不一定能彻底解决?
维修现场经常采用重新加锡的方法处理虚焊。如果故障仅来自局部焊接不良,这可能恢复功能;但如果真正根因是机械设计、连接器翘曲、焊盘损坏或线束持续受力,单纯补锡往往只是暂时解决。
正确思路应该是:
- 确认故障位置。
- 确认焊盘是否完整。
- 处理原有残留焊料和污染。
- 按照适合该PCB和连接器的返修工艺重新焊接。
- 检查连接器固定结构。
- 重新进行电气和机械验证。
十、量产中如何降低连接器虚焊概率?
| 环节 | 控制重点 |
|---|---|
| 来料 | 确认连接器引脚状态、包装、储存和可焊性相关要求 |
| PCB设计 | 焊盘尺寸、固定结构和受力路径合理 |
| SMT/DIP工艺 | 根据实际器件建立合理焊接窗口 |
| 视觉检测 | 关注少锡、偏移、翘起、连锡和异常焊点 |
| 功能测试 | 不仅检查开路,也关注间歇性异常 |
| 结构设计 | 避免线束拉力直接长期作用于PCB焊点 |
十一、故障排查推荐顺序
故障复现 → 检查线束与插合状态 → 显微检查板端焊点 → 对应PIN导通与电压降测试 → 轻微机械状态变化验证 → 检查固定脚和焊盘 → 必要时返修 → 重新功能验证。
这种排查方法的价值,是能够减少“换一个连接器试试”“再补一点锡看看”这种缺乏定位依据的处理方式,提高维修和失效分析效率。
十二、常见问题FAQ
A:不一定。部分微裂纹和内部连接异常需要放大检查、电气测试,甚至进一步的专业失效分析手段才能确认。
A:不能。部分间歇性虚焊在静止状态仍可导通,但振动、受力或温度变化后可能出现开路或接触电阻升高。
A:不是。端子接触电阻异常、压接不良、选型不足、载流过大以及PCB走线问题都可能导致温升,应逐项排查。
A:如果真正问题来自原连接器或其焊点,更换后可能解决;如果根因是PCB焊盘、结构受力或工艺设计,则新连接器仍可能再次出现同类问题。
结语
判断连接器虚焊,不能只靠观察焊点表面,也不能只依赖万用表蜂鸣档。真正有效的排查方法,是结合故障复现、显微检查、导通与电压降测试、机械受力变化以及PCB焊盘状态,把问题定位到具体针脚和具体连接界面。
对于批量设备反复出现同一位置故障的情况,南京千弘达建议不要停留在单件返修层面,而应继续分析连接器选型、插拔力、PCB固定、线束应力及生产工艺,从源头降低重复失效风险。
延伸阅读: 连接器很难插拔正常吗?插拔力过大的六种原因