

TE MCON端子压接后如何检查?线芯位置、绝缘支撑与保持力要点
TE MCON端子压接后如何检查?线芯位置、绝缘支撑与保持力要点
TE MCON端子压接完成后,判断是否合格不能只看“端子有没有夹紧电线”。真正需要检查的是: 线芯是否进入正确位置、导体压接区是否完整、绝缘层有没有进入导体压接区、绝缘支撑是否可靠、端子本体是否变形,以及压接后的机械保持能力是否满足要求。 对汽车线束而言,外观正常并不等于压接可靠,压接高度、剖面状态和拉力验证同样重要。
TE MCON系列广泛应用于汽车线束及车辆电气连接场景。端子与导线之间通常依靠机械压接建立电气连接和机械连接,因此压接质量会直接影响接触电阻、温升、抗振动能力以及长期可靠性。
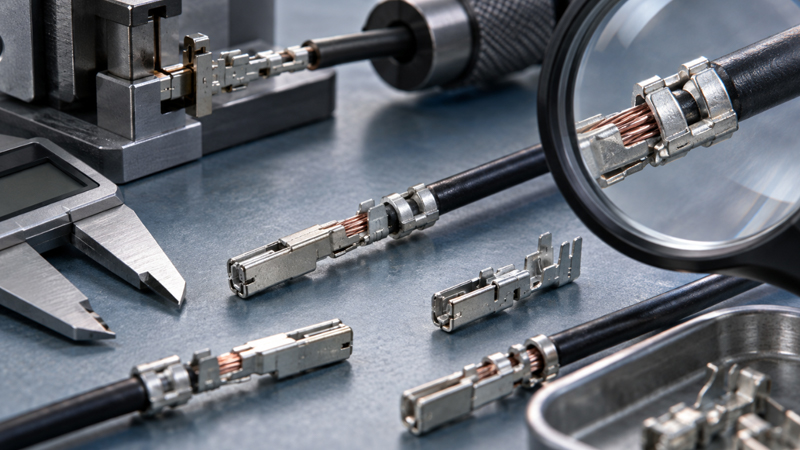
在实际生产中,有些压接缺陷非常明显,例如线芯外露过长、绝缘皮压入导体区;但也存在不少“看起来没有问题”的隐性异常,例如压接高度偏差、线芯数量不足、绝缘支撑过松以及端子锁止结构在加工过程中发生变形。
因此,南京千弘达在协助客户进行TE MCON端子选型及配套确认时,更建议将端子料号、线径、绝缘外径、压接模具以及检验标准作为一个完整组合进行核对,而不是只确认端子型号。
一、为什么MCON端子压接后必须进行系统检查?
一个完整的开放式压接端子通常可以理解为由多个功能区域共同工作,包括导体压接区、绝缘支撑区、端子主体以及锁止结构等。每一个区域出现异常,都可能产生不同类型的风险。
| 检查区域 | 主要作用 | 异常后可能出现的问题 |
|---|---|---|
| 导体压接区 | 建立端子与铜导体之间的电气和机械连接 | 接触电阻升高、发热、拉脱、瞬断 |
| 线芯前端位置 | 保证有效导体进入压接区域,同时避免侵入端子功能区 | 有效压接长度不足或干涉端子插接 |
| 绝缘支撑区 | 固定导线绝缘层,降低振动和弯折应力向导体压接区传递 | 导线摆动、疲劳、线芯根部断裂 |
| 端子主体 | 承担插接、接触及结构定位功能 | 插入力异常、接触不稳定 |
| 锁止结构 | 保证端子装入连接器壳体后可靠保持 | 退针、端子后移、回路断开 |
这也是为什么汽车线束生产中的压接检验往往不能只安排一道目视检查,而需要将外观、尺寸及机械性能结合起来判断。
二、第一步:先检查线芯到底有没有进入正确位置
剥线后的铜线芯在送入端子时,需要进入导体压接区域,并形成稳定、连续的压接。这里最需要关注的并不是简单的“有没有看到铜丝”,而是铜线芯的位置是否合理。
1. 线芯进入不足
如果导线送入深度不足,一部分本应位于导体压接区内的铜线芯没有进入压接筒,实际参与压接的有效长度就可能不足。
常见原因包括:
- 送线位置设定偏后;
- 剥线长度不足;
- 导线在压接瞬间发生后退;
- 人工送线位置不一致;
- 端子、线径与模具组合没有正确匹配。
这种缺陷容易导致端子拉脱力下降,同时实际导电接触面积也可能受到影响。
2. 线芯伸出过多
铜线芯并不是伸得越长越好。如果前端线芯明显进入端子的接触功能区域,可能影响端子的插接空间,甚至产生干涉。
正确状态通常应该是在确保导体已经充分进入压接区的同时,避免多余线芯侵入端子主体的关键功能区域。
3. 有铜丝没有进入压接筒
多股铜导线在剥皮和送线过程中可能出现散丝、翻丝或者部分铜丝偏出的情况。如果少量线芯没有进入导体压接区,即使整体外观看起来仍然“夹住了”,实际有效导体截面积已经发生变化。
三、第二步:检查绝缘层有没有跑进导体压接区
导体压接区应该主要作用于裸露导体。如果剥线长度过短,或者送线位置过深,电线绝缘层可能进入原本用于压接铜线芯的位置。
这种现象容易造成一个误判:从端子外部看,压接翼已经闭合,好像十分牢固;但实际上部分压接空间被绝缘材料占据,真正受到有效压缩的铜导体反而减少。
长期使用后可能出现:
- 端子与导体有效接触面积不足;
- 接触电阻偏高;
- 大电流或高温环境下局部温升增加;
- 振动后连接稳定性下降;
- 机械拉力结果出现波动。
因此,检查MCON端子时应明确区分导体压接区域和绝缘支撑区域,不能把两者混为一谈。
四、第三步:观察导体压接翼的成形状态
TE MCON系列中不同具体端子规格有所区别,但在开放式F型压接结构的检查思路上,一个重要原则是:压接后的端子翼需要对导体形成稳定、均匀的塑性压缩。
正常压接重点观察什么?
- 左右压接翼成形是否基本对称;
- 压接翼有没有明显翻卷、错位或者张开;
- 铜线芯是否在压接区域内均匀分布;
- 端子底部是否出现明显异常变形;
- 端子有没有发生侧弯、扭转;
- 锁止弹片或其他功能结构是否被模具碰伤。
TE的压接质量指导资料同样强调,良好压接需要保证导体存在、压接筒正常闭合、线芯合理分布,同时端子主体及锁止结构不应发生异常变形。
五、第四步:为什么“喇叭口”也值得检查?
在开放式端子压接中,导体压接区域边缘通常会形成一定的过渡形态,也就是生产现场常说的“喇叭口”。
它的重要作用之一,是降低压接区域边缘对导体产生过于集中的机械切割作用。如果压接边缘直接、尖锐地压向导体,在振动和反复弯曲环境中,线芯可能更容易从压接区域边缘开始发生疲劳。
不过需要注意,喇叭口并不是越大越好。过大的喇叭口同样可能意味着压接位置、模具或者端子定位存在异常。
六、第五步:绝缘支撑不是“夹得越紧越好”
这是MCON端子压接检验中非常容易被忽视的一点。
绝缘压接翼的主要任务不是建立电气连接,而是对电线外层形成机械支撑。汽车在行驶过程中会持续受到振动、冲击以及线束摆动,如果导线后端完全没有支撑,这些机械应力就可能不断传递到导体压接区域。
绝缘支撑过松
如果绝缘压接翼没有有效包住电线绝缘层,导线在端子尾部会产生较大的摆动空间。
可能产生:
- 导线根部反复弯折;
- 铜线芯疲劳;
- 导体压接区受到额外机械载荷;
- 振动条件下出现间歇性故障。
绝缘支撑过紧
反过来,如果绝缘压接高度过低,压接翼可能严重切入或者挤压电线绝缘层。
这不仅可能损伤绝缘材料,而且可能把不必要的机械应力集中在导线根部。因此正确状态应该是可靠支撑,而不是简单追求最大夹紧力。
南京千弘达在进行端子与导线配套确认时,也建议同时核对导线的导体截面积与成品绝缘外径。即使两根导线的标称线径相同,如果绝缘层厚度不同,其外径也可能不同,对绝缘压接区域的适配情况自然不同。
七、第六步:压接高度为什么比“肉眼看起来不错”更可靠?
很多压接件单纯从正面观察,很难判断导体压缩程度到底是否正确。
压接高度是判断导体压接状态的重要工艺参数之一。过高和过低都可能造成问题。
| 状态 | 可能含义 | 主要风险 |
|---|---|---|
| 压接高度偏高 | 导体压缩不足或模具闭合不足 | 机械保持能力不足、接触稳定性下降 |
| 压接高度正常 | 在指定端子、导线及模具组合的工艺窗口内 | 通常能够获得较稳定的机械与电气性能 |
| 压接高度偏低 | 导体受到过度压缩 | 线芯损伤、端子材料过度变形、疲劳风险增加 |
需要特别强调:MCON系列不能使用一个统一的“标准压接高度”判断所有端子。不同端子料号、线径及导线结构对应的压接参数可能不同。
因此,在量产前应根据具体端子型号查找相应的TE产品图纸、应用规范和压接参数,再建立本企业内部检验标准。
八、第七步:为什么还要做端子拉力或保持力验证?
目视检查主要能够发现位置和成形异常,但无法完全代替机械性能验证。
拉力测试的核心目的,是验证端子与导体之间的机械连接是否达到规定水平。
例如,一个样品可能出现以下情况:
- 外观看起来压得非常整齐;
- 铜线芯位置也基本正常;
- 但压接高度实际偏高;
- 导体压缩程度不足;
- 最终拉力测试仍然可能不合格。
因此,拉力测试并不是为了把每一个成品都“拉坏”,而通常用于首件验证、换料验证、设备调整、模具维护后验证及生产过程抽检。
拉力数值能不能直接套一个通用标准?
不建议。
MCON系列存在不同接触尺寸、端子结构、线径范围及应用配置,具体最低保持力或者拉脱力要求需要根据准确端子料号、导线规格以及对应技术规范判断。
九、不要忘记检查端子的锁止结构和主体变形
压接合格并不代表端子一定可以正常装入护套。
在模具位置异常、端子送料异常或者设备调整不当时,压接过程中可能同时碰伤端子的主体或者锁止结构。
这类问题可能表现为:
- 端子插入连接器壳体时阻力异常;
- 端子无法完全进入规定位置;
- 锁止弹片没有正常回弹;
- 轻拉电线时端子从壳体内退出;
- 二次锁止机构无法正常闭合;
- 公母端对插后接触位置发生偏差。
所以压接后的检查范围应该从“压接区域”延伸到整个端子,尤其需要关注端子插接区域和锁止结构。
十、TE MCON端子推荐的压接后检查流程
先核对完整端子料号、导线截面积、绝缘外径以及对应压接模具,避免从源头使用错误组合。
检查有无伤芯、断丝、散丝,并确认线芯和绝缘层分别进入正确区域。
观察导体压接翼、绝缘支撑翼、喇叭口、端子平直度及锁止结构。
按照对应技术规范检查导体压接高度等关键工艺参数,而不是单纯依赖肉眼。
按照规定条件进行拉力或保持力测试,判断端子与导体的机械连接可靠性。
检查端子能否正常插入护套、锁止是否可靠以及二次锁止机构能否正常工作。
十一、量产中经常出现的6类MCON压接不良
| 不良现象 | 可能原因 | 建议检查方向 |
|---|---|---|
| 铜丝进入不足 | 送线位置偏后、剥线长度不足 | 检查剥线长度和送线定位 |
| 铜丝伸出过长 | 导线送入过深 | 重新调整送线基准 |
| 绝缘层进入导体区 | 剥线过短或送线过深 | 检查剥线和定位参数 |
| 绝缘支撑过松 | 绝缘外径与端子规格不匹配 | 核对导线外径和绝缘压接参数 |
| 压接翼成形异常 | 模具磨损、模具选择错误或端子定位偏差 | 检查模具、设备及送料机构 |
| 端子拉力不足 | 压接高度异常、断丝、错用线径或模具 | 结合外观、压接高度和剖面进行分析 |
十二、为什么端子、线径和绝缘外径必须一起核对?
选择MCON端子时不能只问“这颗端子能不能压0.5平方线”。原因在于一条电线至少同时存在两个与压接相关的重要尺寸:
- 导体截面积:影响导体压接区域的匹配;
- 成品绝缘外径:影响绝缘支撑区域的匹配。
两根同为0.5mm²的汽车线,因为绝缘材料、壁厚或者制造标准不同,成品外径可能并不完全一致。
如果只核对导体截面积而忽略绝缘外径,就可能出现导体部分压接合格,但绝缘支撑区明显过松或者过紧的问题。
因此,南京千弘达建议客户在询价或确认MCON端子配套时尽量提供完整TE料号、导线截面积、绝缘外径以及连接器护套型号。对于已经进入量产阶段的项目,还应同步核对现有压接设备和模具条件。
十三、首件检验与量产抽检应该如何区分?
首件检验重点
- 完整端子料号是否正确;
- 导线规格是否匹配;
- 剥线长度及线芯状态;
- 线芯前端位置;
- 绝缘层位置;
- 导体压接高度;
- 绝缘支撑状态;
- 端子平直度;
- 锁止结构完整性;
- 机械拉力表现;
- 端子装壳及锁止验证。
量产过程重点
量产阶段除了常规抽检,还应该关注趋势变化。例如,同一设备连续生产时,压接高度虽然暂时没有超过控制界限,但如果测量结果持续向一个方向偏移,也可能意味着模具磨损、设备参数漂移或者送料状态正在发生变化。
因此成熟的压接质量管理不是等到出现大量不良后才处理,而是通过首件、巡检、尺寸记录以及设备维护提前发现风险。
十四、常见问题 FAQ
Q1:TE MCON端子压接后只做拉力测试可以吗?
不建议。拉力测试可以验证机械连接能力,但无法代替线芯位置、绝缘位置、压接翼成形、端子主体变形及锁止结构检查。比较可靠的方法是外观、尺寸和机械性能结合判断。
Q2:铜丝露出一点是不是就代表压接不合格?
不能单凭“看见铜丝”直接判断。需要判断线芯实际位置是否符合对应端子图纸和压接要求,同时确认铜丝没有过度进入端子功能区域。
Q3:绝缘压接是不是越紧越可靠?
不是。绝缘支撑的目标是可靠固定导线并降低机械应力,而不是无限增加压紧程度。过松可能无法提供支撑,过紧则可能损伤绝缘层。
Q4:MCON端子有没有统一的压接高度和拉力标准?
不应把一个数值套用到整个MCON系列。具体参数与端子完整料号、导线尺寸及对应应用规范有关,生产前应根据实际使用的料号确认。
Q5:端子压接合格,为什么装入护套后还会退针?
退针不一定由导体压接本身引起。还应检查端子锁止弹片是否变形、端子是否插到位、护套主锁是否正常,以及二次锁止结构是否完全闭合。
十五、总结:好的MCON压接不能只看“压得紧不紧”
判断TE MCON端子压接质量,应按照一条完整逻辑进行: 先确认端子和导线是否匹配,再检查线芯位置与绝缘位置,然后观察压接成形,测量关键尺寸,最后结合拉力及装壳保持状态进行验证。
```尤其对于汽车线束项目,压接件往往长期面对振动、温度循环及机械应力。一个仅仅“当下能导通”的端子,并不能等同于长期可靠的连接。
如果需要核对TE MCON端子的完整料号、适配线径、绝缘外径、镀层以及连接器壳体配套关系,南京千弘达建议先从原厂型号和项目实际线材参数出发确认,再进行批量压接和工艺验证,以减少错配、返工及量产阶段的连接可靠性风险。
```