

JST VH连接器端子压接要注意什么?3.96mm系列常见装配错误
JST VH连接器端子压接要注意什么?3.96mm系列常见装配错误
JST VH系列在很多设备电源接口中非常常见。由于其外形相对简单、间距较大,一些使用者会认为这类连接器 “只要端子压紧、能够插进塑壳就可以”。实际上,端子压接质量直接关系到接触电阻、温升、机械保持力和长期可靠性。 南京千弘达在连接器配套与物料核对过程中也经常遇到一种情况: 塑壳和板端型号确认无误,但因为端子、线径或者加工工艺没有同步确认,最终仍然出现退针、发热、断线或接触不良。
一、先弄清楚:JST VH系列的3.96mm代表什么?
VH系列所说的3.96mm,主要指相邻回路中心之间的间距,而不是端子宽度、线径尺寸, 也不意味着所有3.96mm连接器都能互换。
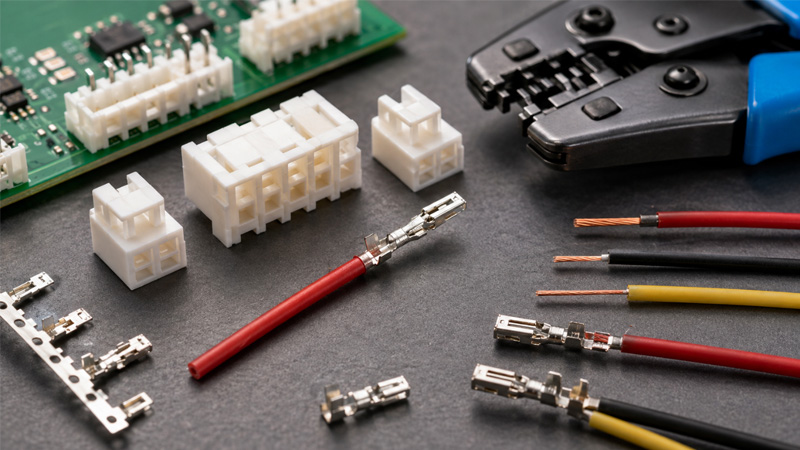
JST VH属于可分离式压接线对板连接器体系,常规型号通常由以下几部分组成:
- 压接端子:负责连接导线并与板端插针形成电气接触;
- 塑壳Housing:用于端子定位、绝缘、防误插及与板端锁止;
- 板端Header:焊接在PCB上,与线端Housing完成配合;
- 可选保持结构:部分配置还会涉及Retainer等二次保持设计。
JST官方公开资料显示,常规VH系列导体适用范围覆盖AWG #22、#20、#18和#16, 对应约0.33mm²至1.25mm²,常规端子线材绝缘外径范围可覆盖约φ1.7mm至φ3.0mm。 这已经说明一个非常关键的问题:VH并不是只有一种端子,也不能只根据塑壳型号决定压接端子。
二、VH常见的SVH-21T-P1.1和SVH-41T-P1.1有什么区别?
VH系列选端子时,SVH-21T-P1.1和SVH-41T-P1.1是非常典型的两个料号。 两种端子外观相近,也都用于VH体系,但其适用线径范围存在明显差异。
| 端子型号 | 典型适用线规 | 导体截面积范围 | 绝缘外径参考范围 | 选型关注点 |
|---|---|---|---|---|
| SVH-21T-P1.1 | AWG #22~#18 | 约0.33~0.83mm² | 约φ1.7~φ3.0mm | 更适合相对较小截面积导线 |
| SVH-41T-P1.1 | AWG #20~#16 | 约0.5~1.25mm² | 约φ1.7~φ3.0mm | 更适合较大截面积导线及较高载流需求 |
三、JST VH端子压接最重要的不是“压得紧”,而是压得正确
开放式压接端子通常存在两个功能区域: 导体压接区和绝缘压接区。 两个区域承担的任务不同,如果把它们混为一谈,即使端子表面看起来十分牢固,也可能存在潜在失效风险。
1. 导体压接区负责建立低电阻电气连接
导体压接翼需要包覆裸露铜丝,并通过受控变形形成稳定的机械与电气连接。 理想状态并不是把铜丝“压扁到越薄越好”,而是在不破坏导体和端子的前提下形成规定的压缩状态。
常见异常包括:
- 压接高度过高,导体压缩不足;
- 压接高度过低,端子和铜丝发生过度变形;
- 部分铜丝没有进入压接翼;
- 导体散股或缺股;
- 铜丝进入位置过浅;
- 铜丝伸出过长并进入端子功能区域;
- 绝缘层进入导体压接区域。
2. 绝缘压接区主要承担应力释放
绝缘压接翼的主要作用不是导电,而是固定导线绝缘层。 当线束受到弯折、振动或拉力时,它可以减少机械应力直接集中到导体压接位置。
如果绝缘压接过松,线材容易摆动;如果过紧,则可能切伤或明显挤压绝缘层。 因此“压得越紧越好”的思路并不适用于端子加工。
四、常见错误一:线径对了,却没有核对绝缘外径
这是VH连接器加工中特别容易被忽略的问题。 AWG或者平方数描述的是导体尺寸,但相同导体截面积可以使用完全不同的绝缘结构。
例如,同样是0.5mm²导线,普通PVC线、耐高温线、薄壁线或者其他特殊线材, 外径都可能不同。如果只确认“0.5平方可以压”,却不核对绝缘外径, 可能发生以下情况:
- 绝缘外径太细,绝缘压接翼无法形成稳定包覆;
- 绝缘外径过粗,压接翼过度张开;
- 压接后的外形尺寸变大,影响端子插入Housing;
- 导线受到异常挤压,长期弯折后容易出现损伤。
五、常见错误二:剥线太长或者太短
剥线长度是端子压接的基础工艺参数之一。 不同导线和加工条件应依据对应端子加工规范及工艺文件确认,不能因为VH端子尺寸比较大就随意设置。
剥线过短可能导致什么?
- 裸铜丝进入导体压接区不足;
- 部分导体压接翼压到了绝缘皮;
- 有效导电截面积下降;
- 接触电阻和温升风险增加;
- 拉力测试可能不稳定。
剥线过长又会导致什么?
- 裸铜丝从前端伸出过多;
- 端子内部有效活动或接触结构受到干涉;
- 裸露导体增加短路风险;
- 绝缘压接区域无法准确落在导线绝缘层上。
因此,稳定的剥线设备、刀具状态以及剥线长度控制,是压接质量的重要前提。
六、常见错误三:压接后散股、缺股,却继续插壳
多股铜线在剥线过程中如果刀片过深,可能切伤铜丝;剥线后搬运不规范,又可能产生散股。 这类问题有时不会立刻导致断路,却会降低有效导体截面积。
特别是VH系列经常用于电源回路,如果实际工作电流较高, 有效截面积下降会增加压接位置电阻和温升风险。
因此端子压接前后都应检查铜丝状态。已经出现明显缺股、散股、铜丝折返、 铜丝被切断等情况的产品,不应简单依靠“再压一下”修复后继续使用。
七、常见错误四:使用普通钳具代替匹配的压接模具
对样品而言,很多人容易把“能够把端子夹住”理解成“完成了合格压接”。 两者实际上完全不同。
JST官方资料针对SVH-21T-P1.1和SVH-41T-P1.1列出了对应压接设备和Applicator信息, 这意味着端子压接并不是一个完全依靠操作者经验控制的过程。
不匹配的工具容易造成:
- 导体压接高度不可重复;
- 左右压接翼不对称;
- 端子发生扭曲;
- 压接翼出现异常开裂或折叠;
- 端子前端接触结构受到挤压;
- 压接后的端子无法顺利插入Housing。
八、常见错误五:端子压好了,但插入塑壳的方向错了
VH端子压接完成之后,还需要按照端子和Housing内部的定位、锁止结构正确插入。 端子并不是正反两个方向都可以安装。
如果方向错误仍然强行推入,可能出现端子锁片变形、Housing内部塑胶受损, 甚至看起来已经“进去了”,实际上却没有形成有效的一次锁止。
正确插壳时建议关注以下几个动作:
- 确认端子方向与Housing端子腔方向一致;
- 沿端子轴向平稳推入,不左右扭动;
- 确认端子达到规定位置;
- 通过轻微回拉检查端子是否已经锁止;
- 多个回路装配完成后再次检查端子前端位置是否整齐。
九、为什么端子已经插进塑壳,装机以后还是会退针?
“插进去了”和“锁住了”不是同一回事。 退针是连接器线束装配中非常典型的故障之一。
| 退针原因 | 现场表现 | 建议检查项目 |
|---|---|---|
| 端子没有推到最终位置 | 初期可能可以导通,拉线后端子后退 | 检查插入深度和锁止状态 |
| 端子方向错误 | 插入力异常,无法形成正常锁止 | 检查端子锁止结构方向 |
| 端子锁片变形 | 端子能够插入但无法可靠固定 | 检查压接、搬运和返修过程 |
| 压接外形异常 | 端子进入Housing时卡顿 | 检查压接宽度、高度及端子变形 |
| 线束受到持续轴向拉力 | 装机后逐渐出现退针或接触不稳定 | 检查线束固定及应力释放 |
| 塑壳端子腔损坏 | 同一孔位重复发生保持不良 | 检查Housing是否曾被强行拆装 |
十、常见错误六:用拉电线的方法确认插头是否插到位
VH连接器线端与板端完成配合后,拆卸或者确认状态时,应作用于连接器本体和规定的锁止区域, 而不是直接拉扯电线。
直接通过线束拔连接器,会把外部拉力传递到绝缘压接区、导体压接区和端子锁止结构。 重复操作后可能导致线芯损伤、端子后退甚至塑壳锁止结构受损。
十一、常见错误七:认为3.96mm间距相同就可以跨系列混用
连接器选型中,“间距相同”只是其中一个几何条件。 两款产品即使都是3.96mm,也可能在以下参数上完全不同:
- 端子接触结构;
- 端子保持方式;
- Housing端子腔尺寸;
- 插针尺寸;
- 插合深度;
- 锁扣位置;
- 极化结构;
- 额定电流和温升条件;
- PCB孔位及外形尺寸。
因此不能仅仅搜索“3.96mm连接器端子”,看到外形相似就进行替换。 对于正式项目,应该根据完整料号建立端子、Housing、Header和线材的配套关系。
十二、VH系列用于较大电流时,为什么压接质量更加重要?
JST官方资料给出的常规VH系列额定能力中,在规定条件下可达到10A AC/DC等级。 但连接器目录中的额定电流不是一个脱离条件后仍然恒定不变的数字。
实际载流能力还会受到以下因素共同影响:
- 导体线径;
- 端子型号;
- 回路数量;
- 环境温度;
- PCB铜箔和焊接设计;
- 连接器内部温升;
- 压接位置的实际接触电阻;
- 设备散热条件;
- 持续电流与峰值电流工况。
从电气原理看,连接位置产生的热量与电流平方以及电阻有关。 当工作电流升高时,一个原本看起来不明显的压接电阻异常,可能迅速转化成明显温升。 所以电源回路端子尤其不能只做“通断测试”。
十三、VH端子压接完成后应该检查哪些项目?
十四、压接高度为什么不能照搬其他线材?
很多生产现场会保留某个成熟产品的压接机参数,然后在更换导线品牌后直接继续使用。 这种做法存在风险。
即使两根线都标称AWG #18,它们的单丝数量、单丝直径、绞合方式以及导体实际截面积也可能存在差异。 因此换线材之后,原来的压接状态不一定仍然处于最佳范围。
正确做法是将端子完整料号、实际导线和压接设备作为一个整体重新确认, 并根据适用的压接规范建立工艺参数,而不是用一个“通用压接高度”覆盖所有线材。
十五、手工打样和批量生产的压接要求一样吗?
判断标准应该一致,但实现方式可能不同。 样品阶段数量少,可以使用适配的手动或半自动工具完成; 批量生产则更加关注连续性、稳定性和过程能力。
批量生产除了检查成品,还应关注:
- 端子卷料进料状态;
- Applicator及模具磨损;
- 刀具磨损和剥线稳定性;
- 压接设备参数是否漂移;
- 首件检查和巡检记录;
- 异常停机后的重新确认;
- 端子批次与线材批次追溯。
连接器压接属于典型的过程质量控制项目。 如果只是等到线束全部加工完成后再做外观检查,很多内部压接缺陷很难通过肉眼准确判断。
十六、采购JST VH连接器时,建议一次核对哪些信息?
为减少端子到货以后才发现无法压线、无法插壳或者缺少配套件的情况, 南京千弘达建议在VH系列询价或BOM确认时,不要只提供一个塑壳料号, 而是尽可能一次确认以下信息:
| 确认项目 | 建议提供的信息 | 主要作用 |
|---|---|---|
| Housing | 完整料号、针位数 | 确定线端塑壳结构 |
| 端子 | 完整端子料号 | 确定线径、压接及接触结构 |
| 线材 | AWG/mm²、绝缘外径、线材型号 | 判断端子是否真正匹配 |
| 板端 | 完整Header料号 | 确认插合和PCB安装关系 |
| 工作电流 | 持续电流、峰值电流 | 辅助评估载流和温升条件 |
| 应用环境 | 温度、振动、设备类型 | 评估长期可靠性要求 |
| 采购数量 | 样品、小批量或量产数量 | 确定包装及供应方式 |
十七、JST VH 3.96mm系列常见装配错误速查表
| 错误类型 | 潜在后果 | 重点改进方向 |
|---|---|---|
| 端子与线径不匹配 | 压接不足、过压、拉力异常 | 依据完整端子料号确认线径范围 |
| 未核对绝缘外径 | 绝缘压接异常、端子变形 | 同时确认导体和绝缘尺寸 |
| 剥线长度异常 | 铜丝位置错误、压到绝缘皮 | 按正式压接工艺控制剥线尺寸 |
| 铜丝散股或缺股 | 有效截面积下降、温升增加 | 检查剥线刀和送线状态 |
| 压接高度异常 | 机械和电气性能不稳定 | 根据端子及线材建立压接参数 |
| 端子压接后扭曲 | 插壳困难、接触位置偏移 | 检查模具、送料和设备状态 |
| 端子反向插入 | 锁止失败、端子锁片受损 | 确认端子和Housing定位方向 |
| 端子没有完全到位 | 退针、瞬断、接触不良 | 插入后进行规范锁止检查 |
| 直接拉线拆连接器 | 端子后退、压接区损伤 | 从连接器本体完成插拔操作 |
| 只检查导通 | 无法发现高阻和长期可靠性问题 | 结合拉力、压接尺寸及必要的温升验证 |
十八、JST VH端子压接常见问题FAQ
1. JST VH连接器是不是全部都是3.96mm间距?
VH系列的典型产品采用3.96mm间距,但选型不能只依据间距。 仍然需要确认具体Housing、端子、Header以及回路数等完整型号。
2. SVH-21T-P1.1和SVH-41T-P1.1可以随便替换吗?
不建议。两种端子的适用导体范围不同。 SVH-21T-P1.1主要覆盖AWG #22~#18, SVH-41T-P1.1主要覆盖AWG #20~#16。 应根据实际导线以及正式技术条件进行选择。
3. VH连接器用0.5mm²线应该选择哪个端子?
0.5mm²处于两种典型VH端子公开适用范围的交叉区域, 因此不能仅凭“0.5平方”直接下结论。 还应结合线材实际结构、绝缘外径及相应压接规范确认。
4. 压接以后用手拉不掉,是不是就代表合格?
不是。手工拉扯只能进行非常粗略的判断。 正式压接质量还涉及压接尺寸、导体状态、绝缘支撑、规定拉脱力及电气性能等项目。
5. 为什么VH连接器使用一段时间后会出现发热?
应同时排查工作电流、端子与线径匹配、压接状态、接触电阻、 端子插合情况、PCB焊点以及环境温度等因素, 不能直接把发热归因于单一零件。
6. 端子插入Housing后需要检查吗?
需要。应确认端子方向、最终插入位置以及锁止情况。 对量产线束,还应建立相应的防错和检验流程。
十九、结语:VH压接质量要从“配得上”升级到“压得对、装得稳”
JST VH虽然是一款应用历史较长、结构成熟的3.96mm线对板连接器, 但真正决定线束成品可靠性的并不只有连接器品牌本身。 从SVH-21T-P1.1与SVH-41T-P1.1的端子选择,到导线截面积、绝缘外径、 剥线、导体压接、绝缘压接、端子插壳,再到最终的锁止和电气验证, 每一个环节都可能影响最终性能。
对样品采购、小批试产以及量产项目而言,比较稳妥的方法是按照 “完整料号 → 配套端子 → 实际线材 → 压接条件 → Housing装配 → 板端匹配 → 成品验证” 的顺序进行确认,而不是只凭连接器外观或者3.96mm间距进行判断。
如果项目涉及JST VH以及其他进口连接器的Housing、端子、板端和配套附件, 在询价前尽可能准备完整料号、数量、线径、绝缘外径及应用信息, 有助于南京千弘达更准确地完成物料核对,减少因为端子选错、 配套遗漏或装配条件不匹配而造成的返工风险。
说明:本文用于JST VH系列连接器选型、采购及装配技术参考。 不同具体料号、线材、设备和应用条件可能存在差异,正式设计和量产时应以制造商最新规格书、 压接加工规范、产品图纸及项目验证结果为准。