

压接端子线芯伸出多少合适?导体刷长度异常会带来什么风险
压接端子线芯伸出多少合适?导体刷长度异常会带来什么风险
在线束加工和连接器端子压接过程中,经常可以看到铜线线芯在导体压接翼前端露出一小段。这一部分通常被称为导体刷、线芯刷或 Conductor Brush。它虽然只有很短的一段,却能够反映剥线长度、送线位置、端子定位和压接模具状态是否合理。
实际生产中常有人问:“线芯到底应该伸出0.3mm、0.5mm还是1mm?”事实上,导体刷并不存在一个能够适用于所有连接器端子的统一长度。不同端子结构、线径、压接翼长度以及原厂工艺规范都会影响允许范围。南京千弘达在连接器端子配套和型号核对过程中,也会特别关注端子、线径、剥线长度以及压接要求之间是否匹配,而不是只看线芯露出多少。
一、什么是压接端子的“导体刷”?
对于常见的开放式压接端子,线缆通常先剥除一定长度的绝缘层,然后将裸露导体放入端子的导体压接区域。压接完成以后,导体压接翼把多股铜线压紧,而导体前端可能会从压接翼前方露出一小部分。
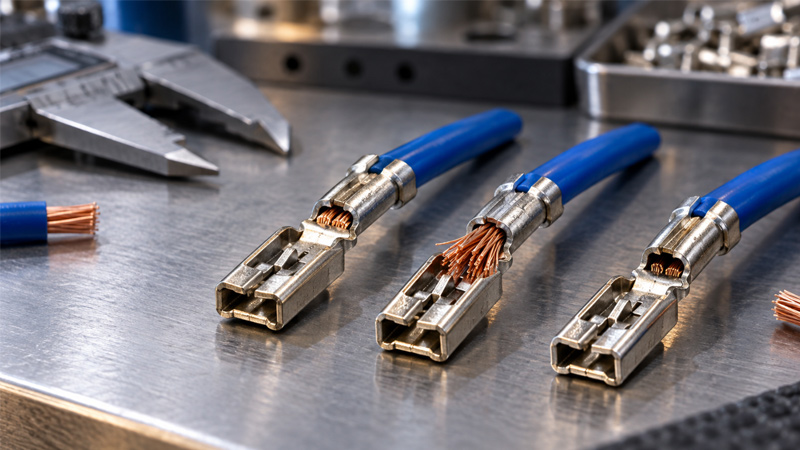
这一小段可见的线芯,就是通常所说的导体刷。
从结构位置来看,一只典型开放式压接端子大致可以分成:
- 绝缘压接区:用于固定导线绝缘层,承担一定的机械支撑和应力缓冲作用;
- 导体压接区:端子与铜导体形成主要电气和机械连接的位置;
- 过渡区:位于导体压接区和端子功能区之间;
- 配合区:端子与对配端子实际接触、插合的位置。
二、压接端子线芯到底伸出多少合适?
从工艺角度来说,比“规定一个统一毫米数”更重要的是确认三个条件:
- 导体已经完整进入导体压接区域;
- 线芯前端位置能够证明导线没有插入不足;
- 伸出的线芯没有进入或干涉端子的功能区域。
因此,对于多数开放式端子,可以把正常状态理解为:
线芯前端位于导体压接区前缘附近,通常齐平或适当伸出,并保持在端子允许的过渡空间内。
但这里一定要注意,“适当伸出”不是固定的0.5mm。某些微型端子允许空间非常有限,而一些尺寸较大的汽车端子、电源端子,其允许的导体刷范围可能更大。
最终量产标准应优先依据端子制造商提供的 Application Specification、Crimp Specification、Applicator Specification、端子图纸或正式压接参数表执行。
三、为什么不能只盯着“线芯伸出长度”?
导体刷并不是一个独立参数,它与剥线长度、线缆送入位置、端子定位、压接模具位置以及导线本身状态都有关系。
例如:
- 剥线长度过长,导体刷可能明显过长;
- 剥线长度过短,可能看不到导体刷,同时绝缘层还可能进入导体压接区;
- 送线位置过深,即使剥线长度正常,也可能导致线芯伸出过长;
- 送线位置不足,会出现导体未完全进入压接翼的情况;
- 线芯切断不齐,会造成部分铜丝很长、部分很短;
- 端子送料位置异常,也会改变导体刷与前喇叭口的相对位置。
所以质量人员看到导体刷异常时,不应简单地把铜丝剪短或者调整一个参数,而是应该追溯整个剥线—送线—定位—压接过程。
四、导体刷过长会带来哪些风险?
1. 可能进入端子配合区
这是导体刷过长最需要警惕的问题之一。
如果铜线继续向前伸入端子真正的插合或接触区域,可能改变端子原有的机械结构,严重时会影响公母端子的正常插接。
尤其是小型汽车连接器、信号连接器和高密度端子,内部空间较紧凑,几根异常伸出的铜丝就可能产生明显影响。
2. 可能影响端子在塑壳中的锁止
许多端子依靠一次锁止结构、锁片或塑壳内部的弹性结构进行固定。如果导体刷过长、向上翘起或者散开,可能干涉端子插入塑壳。
常见表现包括:
- 端子插不到底;
- 端子插入力明显增大;
- 一次锁止没有完全挂住;
- 二次锁无法正常闭合;
- 装配后出现端子退针。
3. 散开的铜丝可能形成短路风险
正常的导体刷应该保持相对整齐。如果多股线芯明显炸开、翘起或者有单根铜丝游离,在针位间距很小的连接器中,就可能接近相邻端子或导电结构。
尤其在高密度、多回路连接器中,裸铜丝异常外露必须重点检查。
4. 说明剥线或送线工艺可能失控
如果同一批产品中导体刷长度差异越来越大,本身就是一个重要的过程异常信号。
可能需要检查:
- 剥线机长度设定;
- 刀片磨损程度;
- 线缆定位重复精度;
- 自动压接机送线机构;
- 端子送料位置;
- 压接模具和定位块。
五、导体刷过短或者完全看不到,又有什么风险?
与导体刷过长相比,线芯没有达到应有位置同样不能忽视。
1. 导体可能没有充分进入压接区域
如果裸铜线插入深度不足,导体压接翼可能只压住一部分有效导体。
这意味着实际参与压接的铜线长度下降,可能造成机械保持力不足,同时增加连接稳定性风险。
2. 绝缘层可能进入导体压接区
剥线过短是常见原因之一。
如果绝缘皮进入本应压紧铜导体的位置,就可能导致导体压接翼无法充分压缩线芯,影响有效金属接触面积。
后续可能出现:
- 接触电阻异常;
- 温升偏高;
- 拉脱力不足;
- 长期振动后连接不稳定;
- 大电流应用中局部发热。
3. 很难通过外观确认导体是否到位
合理的导体刷还有一个作用,就是让检验人员能够从外观上确认线芯已经穿过完整的导体压接区域。
如果线芯完全缩在压接翼内部,就需要进一步结合其他特征判断是否存在送线不足。
六、导体刷长度异常与哪些压接参数有关?
| 检查项目 | 异常表现 | 可能原因 | 主要风险 |
|---|---|---|---|
| 导体刷过长 | 铜丝明显向前伸出 | 剥线过长、送线过深、定位异常 | 干涉配合区、塑壳锁止或相邻端子 |
| 导体刷过短 | 线芯未到压接区前缘 | 剥线不足、送线不足 | 有效压接长度不足、保持力下降 |
| 铜丝散开 | 线芯呈喇叭状或单丝翘起 | 送线碰撞、切线异常、线芯受损 | 短路、锁止干涉、插合异常 |
| 线芯长短不齐 | 部分铜丝明显突出 | 切刀状态异常、剥线工艺不稳定 | 压接一致性降低 |
| 绝缘层进入导体压接区 | 裸露导体长度不足 | 剥线过短或送线位置错误 | 电阻升高、拉力下降 |
| 导体露出过多 | 绝缘层距离压接区过远 | 剥线过长 | 机械支撑下降、铜线弯折疲劳 |
七、不要忽视“导体刷高度”
实际检查时,除了看线芯向前伸出了多少,还应观察铜丝向上或向侧面散开的高度。
有些端子纵向看伸出长度并不明显,但铜丝已经向上翘起。如果翘起高度超过端子过渡区允许空间,装入塑壳以后仍然可能产生机械干涉。
因此需要同时观察:
- 线芯是否集中;
- 有没有单根铜丝明显翘起;
- 有没有铜丝逃出导体压接翼;
- 是否超过端子本体轮廓;
- 是否可能接触锁止结构或相邻回路。
八、导体刷异常为什么常常与剥线长度有关?
对于已经确定端子型号、线径和设备参数的生产线来说,导体刷长度很大程度上受到剥线长度控制。
假设端子和送线位置没有变化:
- 剥线增加0.5mm,裸导体前端通常也会相应向前移动;
- 剥线减少,线芯前端可能逐渐缩入压接区域;
- 如果剥线长度波动较大,导体刷长度也会随之波动。
但生产现场不能因此直接得出“导体刷异常就是剥线机的问题”。因为送线位置、端子定位以及设备重复精度也会影响最终状态。
九、压接端子检查不能只看导体刷
一只压接端子即使导体刷看起来正常,也不能直接判定整个压接合格。南京千弘达建议,在涉及连接器端子样品确认、线束试制或者批量压接时,应同时关注多个关键特征。
常见检查项目包括:
- 导体压接高度:判断导体是否获得合理压缩;
- 导体压接宽度:确认压接形态;
- 前、后喇叭口:观察压接翼边缘对铜丝的过渡状态;
- 导体刷:确认线芯位置;
- 绝缘位置:判断剥线和送线是否合理;
- 绝缘压接状态:确认线缆机械支撑;
- 端子弯曲、扭转:防止影响插接;
- 切断毛刺:确认料带切断状态;
- 拉脱力:评价压接机械强度;
- 压接截面:必要时检查线芯压缩、空隙和压接翼包覆状态。
特别是汽车、高振动、大电流以及高可靠性设备使用的连接器,单纯依靠肉眼观察外观通常不足以完成完整的工艺确认。
十、发现导体刷过长,应该怎么排查?
先确认端子完整料号、适配线径和原厂推荐压接参数,找出该端子对应的剥线长度、导体刷、压接高度等要求。
在尚未压接的导线上抽样测量裸线长度,并观察切口是否整齐、是否存在铜丝缺失或切伤。
确认线缆是否被设备或操作人员送得过深。如果剥线长度正常但导体刷仍持续偏长,送线定位就是重点检查对象。
确认端子在压接模具中的前后位置是否正确,送料爪、限位块以及模具定位是否出现松动或偏移。
不要只观察一只端子。建议连续抽取多件样品,如果导体刷长度忽长忽短,更需要考虑设备重复精度、剥线波动或送料稳定性。
十一、导体刷正常,为什么拉力测试仍可能不合格?
因为导体刷主要用于反映导体位置,它并不能直接代表压接内部质量。
例如下面这些问题,都可能出现“外观不错,但拉力不足”的情况:
- 导体压接高度过大,铜线没有被充分压紧;
- 端子与线径不匹配;
- 部分线芯在剥线时已经被切断;
- 铜线进入压接翼时出现折叠;
- 压接翼成形不完整;
- 模具磨损造成压接截面异常;
- 导线本身股数、单丝直径或材料发生变化。
因此,导体刷属于重要的外观与过程控制指标,但不能替代压接高度、拉力测试和必要的截面分析。
十二、为什么同一个端子换一种线以后也要重新确认?
即使线材都标注为相同AWG或者相同平方数,也不代表其结构完全一样。
可能存在的差异包括:
- 铜丝股数不同;
- 单丝直径不同;
- 导体外径不同;
- 绝缘材料不同;
- 绝缘外径不同;
- 导体软硬度不同。
这些差异都会影响端子压接后的填充率、压接高度以及绝缘压接状态。因此更换线材供应商、线材规格或者端子批次以后,不能只确认“线芯伸出差不多”,还应重新检查整个压接结果。
十三、批量生产时建议怎样控制导体刷?
对于稳定的量产项目,最好的做法不是依靠操作员凭经验判断,而是建立明确的压接控制标准。
建议至少记录:
| 控制项目 | 建议方式 |
|---|---|
| 端子型号 | 记录完整制造商料号及版本 |
| 线材 | 记录线径、导体结构及绝缘外径 |
| 剥线长度 | 按原厂规范设定并定期抽检 |
| 导体刷 | 设定允许区域或具体上下限 |
| 压接高度 | 使用专用千分尺定期测量 |
| 拉脱力 | 按照工艺要求周期性测试 |
| 首件确认 | 换料、换模、调机后重新确认 |
| 截面分析 | 根据产品等级和质量计划执行 |
南京千弘达在连接器端子选型和配套过程中也建议,客户在确认端子时同时核对适配线径、配套壳体、密封附件以及对应压接要求,尤其对于汽车连接器和批量线束项目,不要把“端子能压上”直接等同于“压接工艺已经合格”。
十四、几个常见误区
误区1:铜丝露出来就是不合格
不一定。开放式压接端子在正确压接后,前端出现合理的导体刷是很常见的结构状态,关键在于其位置和范围是否符合对应端子规范。
误区2:线芯伸出越长,说明压得越牢
错误。导体刷长度并不能代表压接强度。过长反而可能说明剥线或送线存在异常。
误区3:线芯完全不露出来最好
也不能这样理解。如果导体未到达规定位置,可能意味着线缆插入不足或者剥线长度不足。
误区4:不同品牌端子统一按照0.5mm验收
这种做法风险较大。不同品牌、不同系列甚至同一系列不同线径,其压接结构和允许范围都可能不同。
误区5:外观正常就不需要做拉力测试
外观检查只能发现一部分问题。量产压接还需要结合压接高度、拉力、过程能力以及必要的截面分析进行验证。
十五、常见问题 FAQ
Q1:端子压接后线芯露出0.5mm正常吗?
有可能正常,但不能单凭0.5mm判断。需要核对具体端子型号对应的原厂压接规范,同时确认线芯没有进入配合区、锁止区或超过允许轮廓。
Q2:线芯完全没有伸出一定不合格吗?
需要结合端子结构判断。但对于要求能够看到导体到达导体压接区前缘的端子,如果线芯明显缩在压接区域内部,就应进一步检查送线深度和剥线长度。
Q3:导体刷太长可以直接把铜丝剪掉吗?
量产工艺中不建议把剪掉铜丝作为解决方案。更重要的是找到剥线长度、送线位置或端子定位异常的根本原因,否则后续产品仍会持续出现波动。
Q4:判断端子压接好坏最重要的是导体刷吗?
不是。导体刷只是压接质量检查的一部分,还需要综合判断压接高度、导体包覆、喇叭口、绝缘位置、拉脱力以及必要时的压接截面。
总结
压接端子线芯伸出多少合适,并没有一个适用于所有端子的统一毫米数。正确的思路,是确认线芯已经完整进入导体压接区域,前端处于端子允许的导体刷范围,同时不能伸入配合区、锁止区域或形成散丝干涉。
导体刷过长,可能导致插合、锁止、退针甚至相邻回路干涉;导体刷过短,则可能意味着导体插入不足、剥线长度异常或有效压接长度不够。
因此,实际生产中应该把导体刷、剥线长度、压接高度、绝缘位置、喇叭口、拉脱力和截面状态结合起来判断。对于不同品牌、不同系列以及不同线径的连接器端子,南京千弘达建议优先依据对应原厂压接规范确定验收范围,再通过首件确认和批量过程控制保证压接一致性。